News —
Producción sin defectos: por qué un marcado adecuado debe comenzar ya desde el inicio del proceso de producción
La producción sin defectos no comienza en el control final. Cuanto antes se pueda identificar de forma inequívoca un componente, mejor se podrán asignar los datos de proceso y de calidad a lo largo de la fabricación. Esto también cambia el papel del marcado industrial: lo que antes era un paso final de rotulación se está convirtiendo cada vez más en un componente del control de procesos y de calidad.
El objetivo de una producción sin defectos no consiste en detectar el mayor número posible de errores al final de un proceso de producción. Lo decisivo es detectar las desviaciones lo antes posible o evitarlas por completo. Para ello, puede resultar útil marcar de forma inequívoca un componente cuando aún es un producto semiacabado.
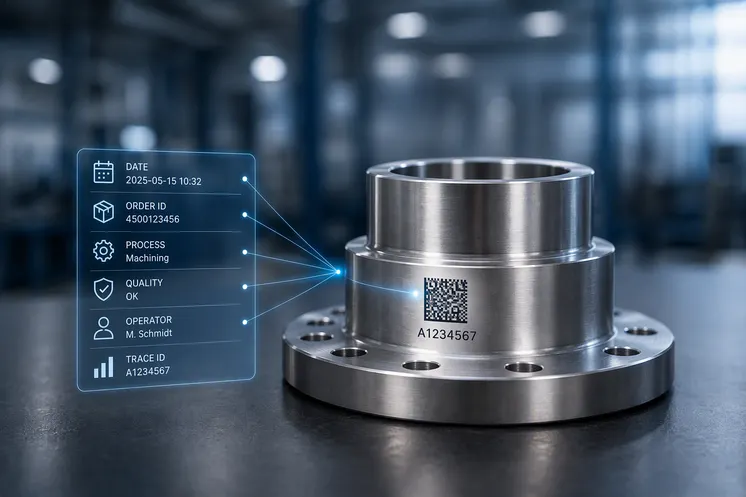
Tradicionalmente, el marcado suele asociarse solo al producto acabado: tras el mecanizado, el montaje y la inspección, un componente recibe, por ejemplo, un número de serie, información sobre el tipo o un código legible por máquina, y a continuación sale de la línea de producción. Sin embargo, para garantizar una trazabilidad continua, la identificación puede comenzar mucho antes. El mero hecho de identificar un producto semiacabado o un producto en fase intermedia permite identificar de forma inequívoca el componente en las etapas posteriores del proceso de fabricación. El código actúa aquí como identificador de la pieza. En cada paso posterior de producción o inspección, se puede leer esta identidad y vincularla a la información generada en ese momento: ¿qué mecanizado se ha llevado a cabo? ¿Qué parámetros se han utilizado? ¿Qué valores de medición se han registrado? ¿Qué prueba se ha superado? De este modo, el marcado se convierte en el hilo conductor a lo largo de toda la producción. No solo el producto acabado es trazable, sino que también se puede seguir su proceso de fabricación y las desviaciones del proceso pueden asignarse al componente y a la etapa de producción correspondientes.
En este contexto, la información necesaria durante la fabricación no tiene por qué ser necesariamente idéntica a la que figura en el producto final posterior. Un marcado inicial puede servir, en un primer momento, para la identificación interna y, tras unas etapas de mecanizado e inspección definidas, complementarse o sustituirse por un marcado final. Dependiendo del material, del procedimiento de marcado y de las etapas de mecanizado posteriores, esto también puede realizarse en la misma posición. Así, por ejemplo, un marcado utilizado inicialmente para el proceso de producción puede sustituirse posteriormente por el marcado final del producto. Esto resulta especialmente interesante en el caso de productos que no reciben un pintado o recubrimiento final. Por lo tanto, para el marcado durante el proceso es menos decisivo que se mantenga el mismo código físico a lo largo de todo el proceso de fabricación. Lo decisivo es que la identidad del componente y la información de calidad y de proceso correspondiente se mantengan de forma inequívoca en la transición de un marcado a otro. Es precisamente aquí donde el marcado cobra importancia para el «cero defectos»: la información de calidad no solo puede asignarse a un lote o a una orden de producción, sino también al componente individual y a sus respectivas etapas de fabricación.
¿Por qué es decisiva la calidad del marcado para la producción «cero defectos»?
Cuanto más dependan los procesos de producción y calidad de una identificación inequívoca de los componentes, mayor será la importancia de la calidad del propio marcado. Un código que no se pueda leer de forma fiable no solo es un defecto visual, sino que puede provocar que los datos de proceso o de inspección no se puedan asignar de forma inequívoca, o que un componente no se procese como está previsto en una estación posterior. De este modo, incluso un componente técnicamente impecable puede convertirse en un problema. Si el marcado no cumple los criterios de calidad exigidos, pueden ser necesarios controles adicionales y trabajos de rectificación. En el peor de los casos, se genera material defectuoso. Cuanto más tarde se detecte un error de este tipo en la cadena de valor, más pasos de procesamiento, inspección o montaje habrán tenido lugar ya en el componente. Por lo tanto, para la fabricación sin defectos no basta con considerar exclusivamente la calidad del propio componente. Su identificabilidad inequívoca y fiable también se convierte en un indicador de calidad. De ello se derivan varias preguntas para el proceso de marcado:
• ¿Se marca el componente correcto con la información adecuada?
• ¿Es el código legible de forma fiable en las estaciones de proceso pertinentes?
• ¿Se mantiene la calidad del marcado de forma reproducible a lo largo de los lotes de producción y los turnos?
• ¿Se detectan las desviaciones antes de que se produzca un mayor valor añadido?
• ¿Se mantiene la asignación inequívoca incluso cuando un marcado interno del proceso se sustituye posteriormente por el marcado final del producto?
Precisamente en el caso de los códigos legibles por máquina, la afirmación «el código se puede leer» se queda corta. Una sola lectura satisfactoria no garantiza que el marcado alcance una calidad reproducible en las condiciones de producción definidas. Aquí es precisamente donde entra en juego la norma ISO/IEC 29158:2025 para el marcado directo de piezas (Direct Part Marking). La segunda edición, publicada en 2025, establece una metodología para el control de calidad de los códigos aplicados directamente. Tiene en cuenta, entre otras cosas, las condiciones de iluminación definidas, la captura de imágenes y los parámetros para evaluar la calidad del símbolo. De este modo, la calidad del marcado puede evaluarse de forma más objetiva. Esto resulta especialmente relevante cuando los códigos deben leerse con fiabilidad no solo inmediatamente después del marcado, sino también en estaciones posteriores. Para las empresas manufactureras, esto supone un cambio de enfoque: ya no se trata solo de generar un marcado, sino de garantizar un proceso de marcado controlado: los datos correctos deben asignarse al componente adecuado, marcarse de forma reproducible y, cuando la aplicación lo requiera, verificarse posteriormente. Especialmente para los fabricantes con requisitos definidos de trazabilidad y cumplimiento normativo, la calidad reproducible del marcado se convierte así en un componente esencial de la seguridad del proceso.
«Zero Defect» significa evitar los errores antes de que generen costes
Esta evolución se inscribe en una tendencia generalizada en el ámbito del control de calidad industrial. Cada vez más, la calidad no se comprueba solo al final, sino que se supervisa directamente durante el proceso de producción. Quien detecta a tiempo los errores de marcado puede reducir el trabajo de rectificación y evitar que los componentes identificados erróneamente pasen por otras etapas del proceso que aportan valor añadido. El proyecto europeo openZDM ha aplicado este enfoque en diversas aplicaciones piloto industriales. Se han utilizado datos de proceso, tecnologías digitales, inteligencia artificial y sistemas de inspección no destructiva para supervisar características críticas de calidad y detectar posibles problemas de forma precoz, antes de que den lugar a repaso o a material defectuoso. Aplicado al marcado industrial, esto significa que no es un control final adicional lo que hace que un proceso de marcado sea automáticamente más seguro. Lo decisivo es evitar o detectar los posibles errores, en la medida de lo posible, allí donde se producen. Esto no solo afecta a los parámetros del láser. El material y las propiedades de la superficie, la posición del foco y la orientación del componente influyen en el resultado físico del marcado. Además, los datos de producción y los procesos estandarizados determinan si el marcado correcto se aplica al componente adecuado. Cuanto más estrechamente se integren el marcado y el control de calidad en el proceso de producción, antes se podrán detectar las desviaciones y evitar los costes derivados. Por lo tanto, en el marcado permanente de componentes industriales no solo aumentan los requisitos de legibilidad, sino también los de reproducibilidad y asignación inequívoca de datos.
Industrias diferentes, requisitos de calidad similares
El carácter concreto de estos requisitos depende del componente, el material y el entorno de fabricación. Sin embargo, en muchas aplicaciones industriales se plantea la misma pregunta fundamental: ¿Cómo se puede garantizar que la pieza correcta se marque de forma reproducible con la información adecuada y la calidad de marcado necesaria? En la industria automovilística, ferroviaria y de proveedores, por ejemplo, los componentes suelen pasar por varias etapas de mecanizado y control. Una identificación inequívoca permite asignar la información sobre calidad y procesos a la pieza correspondiente. Al mismo tiempo, los elevados volúmenes de producción y los ciclos de producción cortos plantean grandes exigencias en cuanto a la reproducibilidad de los procesos. En la ingeniería mecánica y entre los fabricantes de componentes industriales, por el contrario, pueden primar las series cambiantes, los diferentes tamaños de las piezas y los contenidos de marcado variables. Además de la información estática del producto, se necesitan, por ejemplo, números de serie o códigos Data Matrix, que se generan de forma individual para cada componente. En el caso de los componentes electrónicos y las piezas de plástico, por su parte, pueden desempeñar un papel importante las superficies de marcado pequeñas, las superficies delicadas y los elevados requisitos de contraste. Las aplicaciones concretas difieren, pero todas tienen en común la necesidad de un proceso de marcado controlable.
La calidad del marcado se consigue durante el proceso, no solo con el láser
Por lo tanto, para conseguir un marcado reproducible no basta con un láser potente. El material, los parámetros del láser, los datos de marcado, el posicionamiento de la pieza y el desarrollo del proceso de marcado influyen conjuntamente en el resultado. Para tareas de marcado industrial estandarizadas, Trotec apuesta por la tecnología láser de fibra MOPA en la serie SpeedMarker. Gracias a la duración variable del pulso, el proceso láser puede adaptarse de forma específica a diferentes metales y plásticos. Entre las posibles aplicaciones se incluyen, por ejemplo, marcados de alto contraste sobre plásticos y marcados negros sobre aluminio anodizado. Para Zero Defect, esta flexibilidad es especialmente relevante porque lo decisivo no es la potencia máxima del láser, sino un resultado estable y reproducible para cada material concreto. La fuente láser constituye solo una parte del proceso global.
Los datos correctos también influyen en la calidad del marcado
Incluso un marcado físicamente impecable puede constituir un error si contiene información errónea. Por ello, especialmente en el caso de datos de producto personalizados, como números de serie o códigos Data Matrix, es imprescindible garantizar que los datos correctos se asignen al componente adecuado. De este modo, el software también se convierte en un elemento fundamental de la seguridad del proceso. El software láser Ruby® da soporte al flujo de trabajo de marcado digital y ayuda a proporcionar de forma controlada los datos de marcado y los procesos recurrentes. El concepto de calidad del marcado se amplía así: un buen marcado no solo debe tener un alto contraste y ser legible, sino que debe generarse en el componente correcto, en la posición correcta y con la información correcta.
La estación de marcado como etapa de calidad controlada
Aquí es precisamente donde entra en juego el papel de los sistemas galvánicos industriales, como la serie SpeedMarker. Estos sistemas combinan un rápido proceso de marcado galvánico con un control del flujo de trabajo de marcado asistido por software. Para lograr el «cero defectos», no es tan decisivo que la estación de marcado forme parte físicamente de una línea de producción automatizada. Lo decisivo es la transferencia controlada entre el proceso de fabricación y el marcado. El flujo de trabajo ideal podría ser, por ejemplo, el siguiente:
Identificar el componente → Asignar los datos de producción → Posicionar la pieza → Realizar el marcado → Comprobar la calidad del marcado → Dar el visto bueno al componente para la siguiente etapa del proceso
Cuanto menos dependan estos pasos de decisiones manuales individuales, mejor se podrán estandarizar los procesos recurrentes. Precisamente ahí radica también el enfoque de un ecosistema de Trotec para el marcado industrial: el láser, el software, el posicionamiento de los componentes y la manipulación no se consideran componentes independientes entre sí, sino partes integrantes de un proceso de marcado reproducible. De este modo, la productividad no se incrementa únicamente mediante una mayor velocidad de marcado. También se tiene en cuenta el tiempo anterior y posterior al marcado láser propiamente dicho. Esto es relevante para la lógica de «cero defectos»: un proceso estable debe ser a la vez reproducible, rentable y viable para la situación de producción concreta.
De la técnica de marcado a la estrategia de calidad
De este modo, el marcado industrial pasa de ser una tarea de procesamiento aislada a convertirse en una etapa de calidad definida. El componente puede recibir una identidad ya en su fase de producto semiacabado, vincularse a través de dicha identidad con los datos de producción y de inspección, y recibir posteriormente su marcado final como producto. El software facilita la asignación correcta de datos dinámicos, mientras que un proceso láser controlado garantiza resultados de marcado reproducibles. Para las empresas manufactureras, esto también cambia los criterios según los cuales se selecciona un sistema de marcado. Además del tiempo de ciclo y la velocidad de marcado, cobran mayor importancia la reproducibilidad, el control del material y del proceso, la correcta asignación de datos, el posicionamiento y el control de calidad. Por lo tanto, el parámetro decisivo de un marcado industrial no es únicamente su aspecto inmediatamente después del marcado. Lo decisivo es si cumple de forma fiable su función en el proceso de producción previsto. «Zero Defect» cambia así también la perspectiva sobre el marcado láser: una tarea de rotulación se convierte en un proceso de calidad controlado.