News —
Production zéro défaut : pourquoi un marquage adéquat doit être mis en place dès le début du processus de production
La production zéro défaut ne commence pas seulement au contrôle final. Plus un composant peut être identifié de manière univoque tôt dans le processus, plus il est facile d’associer les données de processus et de qualité tout au long de la fabrication. Le rôle du marquage industriel évolue ainsi : ce qui n’était autrefois qu’une étape finale de marquage devient de plus en plus un élément à part entière de l’assurance qualité et de l’assurance processus.
L’objectif d’une production zéro défaut n’est pas de détecter le plus grand nombre possible de défauts à la fin d’un processus de production. Il est essentiel de détecter les écarts le plus tôt possible, voire de les prévenir complètement. Pour cela, il peut s’avérer judicieux de marquer de manière univoque un composant dès le stade de produit semi-fini.
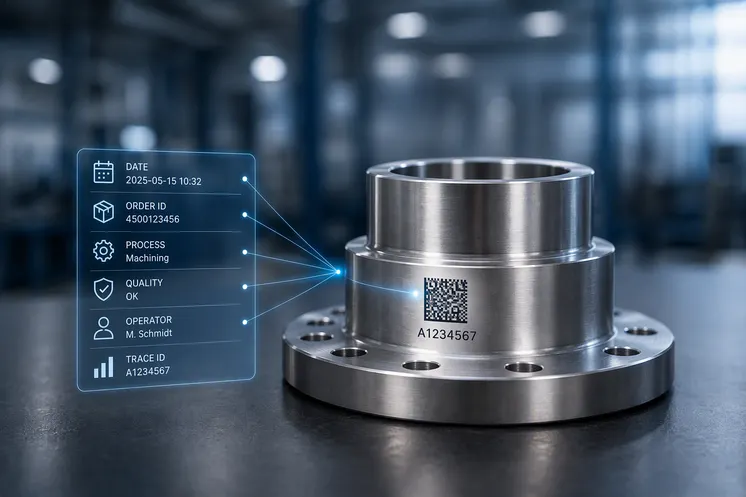
Traditionnellement, le marquage est souvent associé au produit fini : après usinage, assemblage et contrôle, un composant reçoit par exemple un numéro de série, des informations sur le type ou un code lisible par machine, puis quitte la chaîne de production. Pour une traçabilité de bout en bout, l’identification peut toutefois commencer bien plus tôt. Le simple fait de marquer un produit semi-fini ou un produit intermédiaire permet déjà d’identifier sans ambiguïté le composant aux étapes suivantes de la fabrication. Le code fait alors office d’identifiant de la pièce. À chaque étape suivante de production ou de contrôle, cette identité peut être lue et associée aux informations générées à ce stade : quel usinage a été effectué ? Quels paramètres ont été utilisés ? Quelles valeurs de mesure ont été enregistrées ? Quel contrôle a été réussi ? Le marquage devient ainsi le fil conducteur tout au long de la production. Ce n’est pas seulement le produit fini qui devient traçable, mais aussi son processus de fabrication, et les écarts de processus peuvent être attribués à la pièce et à l’étape de production concernées.
Pour autant, les informations requises pendant la fabrication ne doivent pas nécessairement être identiques à celles figurant sur le produit final. Un marquage précoce peut dans un premier temps servir à l’identification interne, puis être complété ou remplacé par un marquage final après des étapes de traitement et de contrôle définies. En fonction du matériau, du procédé de marquage et des étapes de traitement suivantes, cela peut également s’effectuer au même emplacement. Ainsi, un marquage initialement utilisé pour le processus de production peut par exemple être remplacé ultérieurement par le marquage final du produit. Cela s’avère particulièrement intéressant pour les produits qui ne reçoivent pas de peinture ou de revêtement final. Pour le marquage en cours de processus, il est donc moins déterminant que le même code physique soit conservé tout au long du processus de fabrication. Ce qui est déterminant, c’est que l’identité du composant ainsi que les informations de qualité et de processus associées soient conservées de manière univoque lors du passage d’un marquage à l’autre. C’est précisément là que le marquage prend tout son sens pour le « zéro défaut » : les informations de qualité peuvent être attribuées non seulement à un lot ou à un ordre de fabrication, mais aussi à chaque composant individuel et à ses différentes étapes de fabrication.
Pourquoi la qualité du marquage est-elle déterminante pour une production « zéro défaut » ?
Plus les processus de production et de qualité dépendent d’une identification univoque des composants, plus la qualité du marquage lui-même revêt une importance capitale. Un code qui ne peut pas être lu de manière fiable n’est pas seulement un défaut visuel : il peut empêcher l’attribution univoque des données de processus ou de contrôle, ou empêcher qu’un composant soit traité comme prévu à une étape suivante. Ainsi, même un composant techniquement irréprochable peut devenir un problème. Si le marquage ne répond pas aux critères de qualité requis, des contrôles supplémentaires et des retouches peuvent s’avérer nécessaires. Dans le pire des cas, cela entraîne des rebuts. Plus une telle erreur est détectée tardivement dans la chaîne de valeur, plus le composant aura déjà subi d’étapes de traitement, de contrôle ou d’assemblage. Pour une fabrication zéro défaut, il ne suffit donc pas de se concentrer exclusivement sur la qualité du composant lui-même. Son identifiabilité univoque et fiable devient également un critère de qualité. Plusieurs questions se posent alors concernant le processus de marquage :
• Le bon composant est-il marqué avec les bonnes informations ?
• Le code est-il lisible de manière fiable aux postes de processus concernés ?
• La qualité du marquage reste-t-elle reproductible d’un lot de production à l’autre et d’une équipe à l’autre ?
• Les écarts sont-ils détectés avant que la valeur ajoutée ne se poursuive ?
• L’attribution univoque est-elle préservée même lorsqu’un marquage interne au processus est remplacé ultérieurement par le marquage final du produit ?
C’est précisément dans le cas des codes lisibles par machine que l’affirmation « le code est lisible » s’avère insuffisante. Une seule lecture réussie ne suffit pas à garantir que le marquage atteigne une qualité reproductible dans des conditions de production définies. C’est précisément là qu’intervient la norme ISO/IEC 29158:2025 relative au marquage direct des pièces (Direct Part Marking). La deuxième édition, publiée en 2025, définit une méthodologie de contrôle qualité pour les codes apposés directement sur les pièces. Elle prend notamment en compte des conditions d’éclairage définies, la capture d’images et des paramètres d’évaluation de la qualité des symboles. Cela permet d’évaluer la qualité du marquage de manière plus objective. Ce point est particulièrement important lorsque les codes doivent être lus de manière fiable non seulement immédiatement après le marquage, mais également aux étapes suivantes du processus. Pour les entreprises de fabrication, l’accent n’est donc plus mis uniquement sur la simple création d’un marquage, mais sur un processus de marquage contrôlé : les données correctes doivent être attribuées au bon composant, marquées de manière reproductible et, lorsque l’application l’exige, vérifiées par la suite. Pour les fabricants soumis à des exigences définies en matière de traçabilité et de conformité, une qualité de marquage reproductible devient ainsi un élément essentiel de la sécurité des processus.
« Zéro défaut » signifie éviter les erreurs avant qu’elles n’engendrent des coûts
Cette évolution s’inscrit dans une tendance générale de l’assurance qualité industrielle. De plus en plus, la qualité n’est plus contrôlée uniquement en fin de processus, mais surveillée directement au cours de la production. Détecter précocement les erreurs de marquage permet de réduire les retouches et d’empêcher que des composants mal identifiés ne passent par d’autres étapes de processus créatrices de valeur. Le projet européen openZDM a suivi cette approche dans différentes applications pilotes industrielles. Des données de processus, des technologies numériques, l’IA ainsi que des systèmes d’inspection non destructifs ont été utilisés pour surveiller les caractéristiques de qualité critiques et détecter plus tôt les problèmes potentiels, avant qu’ils n’entraînent des retouches ou des rebuts. Transposé au marquage industriel, cela signifie qu’un contrôle final supplémentaire ne rend pas automatiquement un processus de marquage plus sûr. L’essentiel est d’éviter ou de détecter les erreurs potentielles dès leur apparition. Cela ne concerne pas uniquement les paramètres laser. Le matériau et la nature de la surface, la position du foyer et celle du composant influencent le résultat physique du marquage. Les données de production et les processus standardisés déterminent en outre si le bon marquage est appliqué sur le bon composant. Plus le marquage et le contrôle qualité sont étroitement intégrés dans le processus de production, plus les écarts peuvent être détectés tôt et les coûts induits évités. En matière de marquage permanent des composants industriels, les exigences ne portent donc pas seulement sur la lisibilité, mais aussi sur la reproductibilité et l’attribution sans ambiguïté des données.
Des secteurs différents, des exigences de qualité similaires
La nature concrète de ces exigences dépend du composant, du matériau et de l’environnement de fabrication. Dans de nombreuses applications industrielles, cependant, la même question fondamentale se pose : comment s’assurer que la bonne pièce est marquée de manière reproductible avec les informations correctes et la qualité de marquage requise ? Dans l’industrie automobile, ferroviaire et de la sous-traitance, par exemple, les composants passent souvent par plusieurs étapes d’usinage et de contrôle. Une identification univoque permet d’associer les informations de qualité et de processus à la pièce concernée. Parallèlement, les volumes de production élevés et les cycles de production courts imposent des exigences élevées en matière de reproductibilité des processus. Dans la construction mécanique et chez les fabricants de composants industriels, en revanche, ce sont les séries changeantes, les différentes tailles de pièces et les contenus de marquage variables qui peuvent être au premier plan. Outre les informations statiques sur le produit, on a par exemple besoin de numéros de série ou de codes Data Matrix, générés individuellement pour chaque composant. Dans le cas des composants électroniques et des pièces en plastique, en revanche, les petites surfaces de marquage, les surfaces sensibles et les exigences élevées en matière de contraste peuvent jouer un rôle important. Les applications concrètes diffèrent, mais elles ont en commun la nécessité d’un processus de marquage maîtrisable.
La qualité du marquage résulte du processus, et non pas uniquement du laser
Pour obtenir un marquage reproductible, un laser performant ne suffit donc pas à lui seul. Le matériau, les paramètres du laser, les données de marquage, le positionnement de la pièce et le déroulement du processus de marquage influencent ensemble le résultat. Pour les tâches de marquage industriel standardisées, Trotec mise sur la technologie laser à fibre MOPA pour sa série SpeedMarker. Grâce à la durée d’impulsion variable, le processus laser peut être adapté de manière ciblée à différents métaux et plastiques. Parmi les applications possibles, on peut citer par exemple les marquages à fort contraste sur les plastiques et les marquages noirs sur l’aluminium anodisé. Pour Zero Defect, cette flexibilité est d’autant plus importante que ce n’est pas la puissance laser maximale qui est déterminante, mais un résultat stable et reproductible pour le matériau concerné. La source laser ne constitue ici qu’une partie du processus global.
La qualité du marquage dépend également de l’exactitude des données
Même un marquage physiquement irréprochable peut constituer une erreur s’il contient des informations erronées. C’est pourquoi, notamment dans le cas de données de produit personnalisées telles que les numéros de série ou les codes Data Matrix, il faut s’assurer que les bonnes données sont attribuées au bon composant. Le logiciel devient ainsi un élément essentiel de la sécurité du processus. Le logiciel laser Ruby® prend en charge le flux de travail de marquage numérique et permet de fournir de manière contrôlée les données de marquage et les processus récurrents. La notion de qualité de marquage s’élargit ainsi : un bon marquage ne doit pas seulement être contrasté et lisible. Il doit être réalisé sur le bon composant, à la bonne position et avec les bonnes informations.
La station de marquage : une étape de qualité contrôlée
C’est précisément là que réside le rôle des systèmes galvo industriels tels que la série SpeedMarker. Ces systèmes associent un processus de marquage galvo rapide à une gestion du flux de travail de marquage assistée par logiciel. Pour atteindre le « zéro défaut », le fait que la station de marquage fasse physiquement partie d’une ligne de production automatisée est moins déterminant. Ce qui est déterminant, c’est le transfert contrôlé entre le processus de fabrication et le marquage. Le déroulement idéal peut par exemple se présenter ainsi :
Identifier le composant → Attribuer les données de production → Positionner la pièce → Réaliser le marquage → Vérifier la qualité du marquage → Valider le composant pour l’étape suivante du processus
Moins ces étapes dépendent de décisions manuelles individuelles, mieux les processus récurrents peuvent être standardisés. C’est précisément là que réside l’approche d’un écosystème Trotec pour le marquage industriel : le laser, le logiciel, le positionnement des composants et la manutention ne sont pas considérés comme des éléments indépendants les uns des autres, mais comme les composantes d’un processus de marquage reproductible. Ainsi, la productivité ne peut pas être augmentée uniquement par une vitesse de marquage plus élevée. Le temps avant et après le marquage laser proprement dit est également pris en compte. Cela s’inscrit dans la logique du « zéro défaut » : un processus stable doit être à la fois reproductible, rentable et adaptable à la situation de production concernée.
De la technique de marquage à la stratégie qualité
Le marquage industriel évolue ainsi d’une tâche d’usinage isolée vers une étape qualité définie. La pièce peut se voir attribuer une identité dès le stade de produit semi-fini, être associée à des données de production et de contrôle via cette identité, puis recevoir ultérieurement son marquage final. Un logiciel facilite l’affectation correcte des données dynamiques, tandis qu’un processus laser contrôlé garantit des résultats de marquage reproductibles. Pour les entreprises de fabrication, cela modifie également les critères de sélection d’un système de marquage. Outre le temps de cycle et la vitesse de marquage, la reproductibilité, la maîtrise des matériaux et des procédés, l’attribution correcte des données, le positionnement et le contrôle qualité occupent désormais une place plus importante. Le critère déterminant d’un marquage industriel n’est donc pas uniquement son aspect immédiat après le marquage. Ce qui est déterminant, c’est de savoir si elle remplit de manière fiable sa fonction dans le processus de production prévu. Le concept « zéro défaut » modifie ainsi également la perception du marquage laser : une simple tâche de marquage devient un processus de qualité contrôlé.